Cách làm băng dính 1 mặt trong sản xuất công nghiệp đòi hỏi quy trình kỹ thuật chặt chẽ, từ lựa chọn nguyên liệu, pha chế keo, phủ keo đến sấy khô, cuộn và cắt thành phẩm. Mỗi công đoạn đều ảnh hưởng trực tiếp đến độ bám dính, độ bền và chất lượng của băng dính.
Vậy quy trình sản xuất băng dính 1 mặt diễn ra như thế nào? Cần sử dụng những nguyên liệu và máy móc gì? Hãy cùng Vệ Sinh Bình Minh tìm hiểu chi tiết từng công đoạn trong bài viết dưới đây.
Băng dính 1 mặt là gì?
Băng dính 1 mặt là loại băng keo có một mặt được phủ lớp keo kết dính, trong khi mặt còn lại không có keo. Sản phẩm thường được cấu tạo từ lớp nền như màng nhựa BOPP, PVC, giấy hoặc vải, kết hợp với lớp keo acrylic, cao su tự nhiên hoặc cao su tổng hợp.
Nhờ khả năng bám dính tốt, dễ sử dụng và có nhiều kích thước, màu sắc khác nhau, băng dính 1 mặt được ứng dụng rộng rãi trong đóng gói hàng hóa, niêm phong thùng carton, cố định vật dụng, bảo vệ bề mặt và các hoạt động sản xuất công nghiệp.
Một số loại phổ biến hiện nay gồm băng dính trong, băng dính đục, băng dính giấy, băng dính điện và băng dính vải. Mỗi loại có đặc điểm riêng về độ bám dính, khả năng chịu nhiệt và độ bền, phù hợp với từng mục đích sử dụng.
Nguyên liệu cần chuẩn bị trong sản xuất băng dính 1 mặt
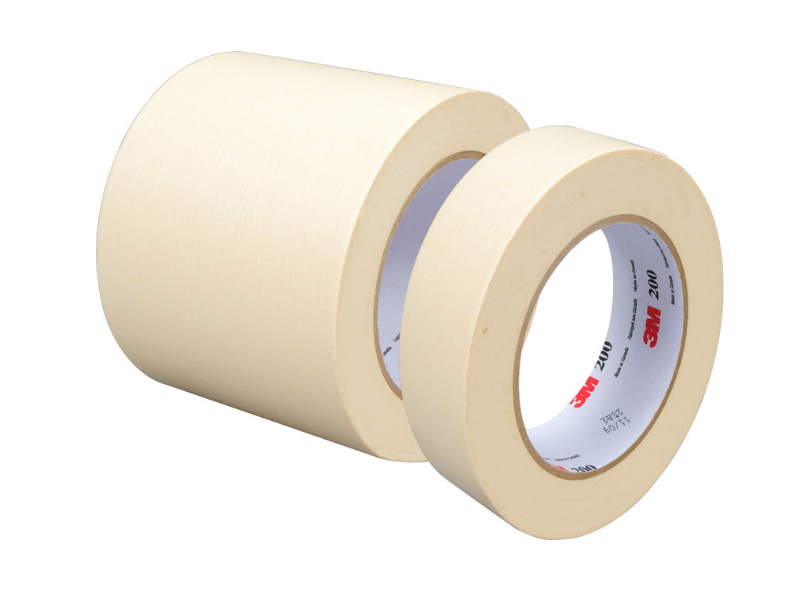
Để sản xuất băng dính 1 mặt đạt chất lượng, việc lựa chọn nguyên liệu đóng vai trò quan trọng, ảnh hưởng trực tiếp đến độ bám dính, độ bền và khả năng ứng dụng của sản phẩm. Hai nhóm nguyên liệu chính bao gồm:
1. Hạt nhựa màng phim hoặc cuộn màng nền thô
Màng nền là lớp vật liệu có chức năng nâng đỡ lớp keo, quyết định độ dẻo dai, độ bền kéo và khả năng chống rách của băng dính. Trong sản xuất công nghiệp, các doanh nghiệp thường sử dụng:
- Hạt nhựa PP (Polypropylene): Dùng để sản xuất màng BOPP thông qua quá trình đùn và kéo giãn màng theo hai chiều.
- Cuộn màng BOPP: Nguyên liệu phổ biến để sản xuất băng dính trong và băng dính đục, có ưu điểm nhẹ, bền và chống ẩm tốt.
- Màng PVC hoặc PET: Được lựa chọn cho những dòng băng dính có yêu cầu riêng về độ dẻo, độ bền hoặc khả năng chịu nhiệt.
Tùy theo quy mô sản xuất, doanh nghiệp có thể tự sản xuất màng từ hạt nhựa hoặc mua cuộn màng nền thành phẩm để tiết kiệm chi phí đầu tư thiết bị.
2. Hệ keo nhũ tương dính áp lực (PSA – Pressure-Sensitive Adhesive)
Keo PSA là thành phần tạo khả năng kết dính cho băng dính 1 mặt. Loại keo này có thể bám vào bề mặt vật liệu khi được tác động bằng lực ép nhẹ mà không cần gia nhiệt trong quá trình sử dụng.
Trong đó, keo acrylic gốc nước dạng nhũ tương được sử dụng phổ biến trong sản xuất băng dính đóng gói nhờ những đặc điểm sau:
- Độ bám dính ổn định: Giúp băng dính liên kết với giấy, thùng carton và nhiều bề mặt thông dụng.
- Khả năng chống lão hóa: Hạn chế suy giảm tính năng kết dính trong điều kiện sử dụng phù hợp.
- Dễ gia công: Có thể phủ lên màng nền bằng hệ thống tráng keo công nghiệp và sấy khô để tạo lớp keo hoàn chỉnh.
- Ít sử dụng dung môi hữu cơ: Giúp giảm phát thải dung môi so với một số hệ keo gốc dung môi.
Ngoài keo acrylic nhũ tương, nhà sản xuất còn có thể sử dụng keo cao su hoặc keo nóng chảy (hot-melt PSA) tùy theo yêu cầu về độ dính, chi phí và mục đích sử dụng.
Lưu ý: Chất lượng băng dính 1 mặt không chỉ phụ thuộc vào nguyên liệu mà còn chịu ảnh hưởng từ độ dày màng nền, mức độ xử lý bề mặt, lượng keo phủ và điều kiện sấy trong quá trình sản xuất.
Quy trình 5 bước sản xuất băng dính 1 mặt quy mô nhà máy
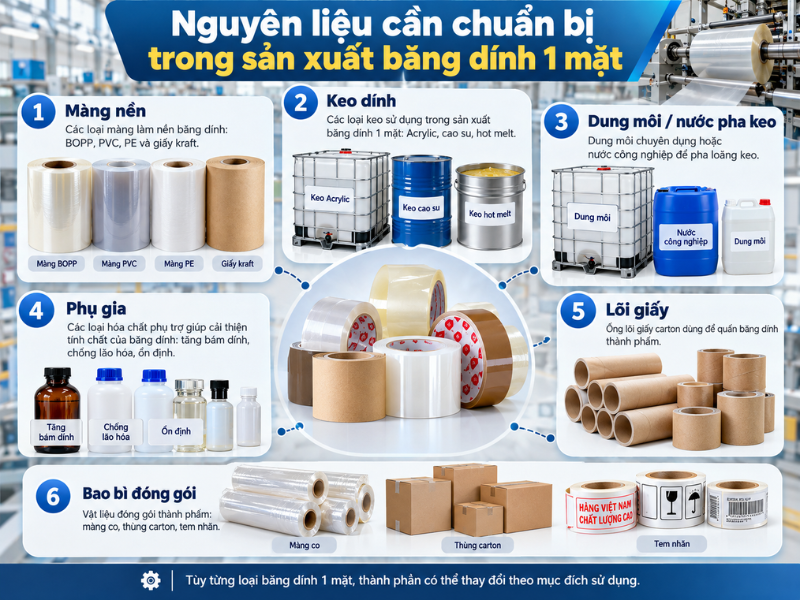
Quy trình sản xuất băng dính 1 mặt trong nhà máy thường được thực hiện bằng dây chuyền máy móc chuyên dụng nhằm đảm bảo độ bám dính, độ bền và chất lượng đồng đều giữa các cuộn thành phẩm. Dưới đây là 5 bước cơ bản trong quy trình sản xuất băng dính công nghiệp.
Bước 1: Xử lý bề mặt màng (Corona Treatment)
Đầu tiên, cuộn màng nền BOPP hoặc vật liệu phù hợp được đưa qua hệ thống xử lý Corona. Công nghệ này sử dụng phóng điện để tăng năng lượng bề mặt của màng nhựa, giúp lớp keo dễ dàng bám dính và phân bố đồng đều hơn.
Quá trình xử lý Corona còn giúp hạn chế tình trạng bong tách lớp keo khỏi màng nền, góp phần nâng cao chất lượng băng dính trong quá trình sử dụng.
Bước 2: Tráng phủ keo (Coating)
Sau khi xử lý bề mặt, màng nền được chuyển đến máy tráng keo công nghiệp. Tại đây, hệ thống con lăn hoặc đầu phủ sẽ phân bố một lớp keo PSA lên một mặt của màng.
Trong quá trình này, nhà sản xuất cần kiểm soát chặt chẽ các yếu tố như:
- Độ dày lớp keo: Đảm bảo khả năng kết dính phù hợp với mục đích sử dụng.
- Độ đồng đều: Hạn chế xuất hiện bọt khí, vệt keo hoặc vùng phủ không đều.
- Tốc độ tráng phủ: Phù hợp với đặc tính keo và năng lực vận hành của dây chuyền.
Đây là công đoạn quan trọng, ảnh hưởng trực tiếp đến độ bám dính và chất lượng thành phẩm.
Bước 3: Sấy khô và ổn định lớp keo (Drying & Curing)
Màng sau khi tráng keo được đưa qua hệ thống buồng sấy có kiểm soát nhiệt độ. Mục đích chính là làm bay hơi nước hoặc dung môi trong lớp keo, giúp hình thành màng keo có đặc tính kết dính theo thiết kế.
Tùy từng công thức, lớp keo có thể trải qua quá trình đóng rắn hoặc liên kết ngang bổ sung. Tuy nhiên, không phải loại keo PSA nào cũng cần lưu hóa.
Nhiệt độ và thời gian sấy phải được điều chỉnh phù hợp để tránh tình trạng keo chưa khô hoàn toàn, biến dạng màng nền hoặc suy giảm chất lượng bám dính.
Bước 4: Thu cuộn Jumbo (Rewinding into Jumbo Rolls)
Sau khi lớp keo đạt yêu cầu, màng băng dính được đưa vào hệ thống thu cuộn tự động để tạo thành các cuộn Jumbo có kích thước lớn.
Trong quá trình thu cuộn, máy móc sẽ kiểm soát lực căng, tốc độ cuộn và độ thẳng của mép màng. Điều này giúp hạn chế tình trạng nhăn màng, lệch cuộn hoặc biến dạng sản phẩm.
Các cuộn Jumbo sau đó được chuyển sang công đoạn phân cuộn để tạo ra băng dính thương phẩm với kích thước phù hợp.
Bước 5: Phân cuộn và cắt thành phẩm (Slitting & Cutting)
Ở công đoạn cuối cùng, cuộn Jumbo được đưa vào máy phân cuộn và cắt băng dính chuyên dụng. Hệ thống dao cắt chia màng thành các khổ rộng theo yêu cầu, phổ biến như:
- 1,2 cm (12 mm): Phù hợp với nhu cầu dán, cố định vật dụng nhỏ.
- 2,4 cm (24 mm): Thường dùng trong văn phòng và đóng gói nhẹ.
- 4,8 cm (48 mm): Phổ biến trong đóng gói hàng hóa và niêm phong thùng carton.
Ngoài chiều rộng, nhà sản xuất có thể điều chỉnh chiều dài cuộn theo quy cách đặt hàng.
Sau khi cắt, băng dính được kiểm tra các tiêu chí như độ bám dính, độ dày, kích thước, chất lượng mép cắt và khả năng tháo cuộn. Những sản phẩm đạt yêu cầu sẽ được đóng gói, dán nhãn và đưa vào kho bảo quản trước khi phân phối ra thị trường.
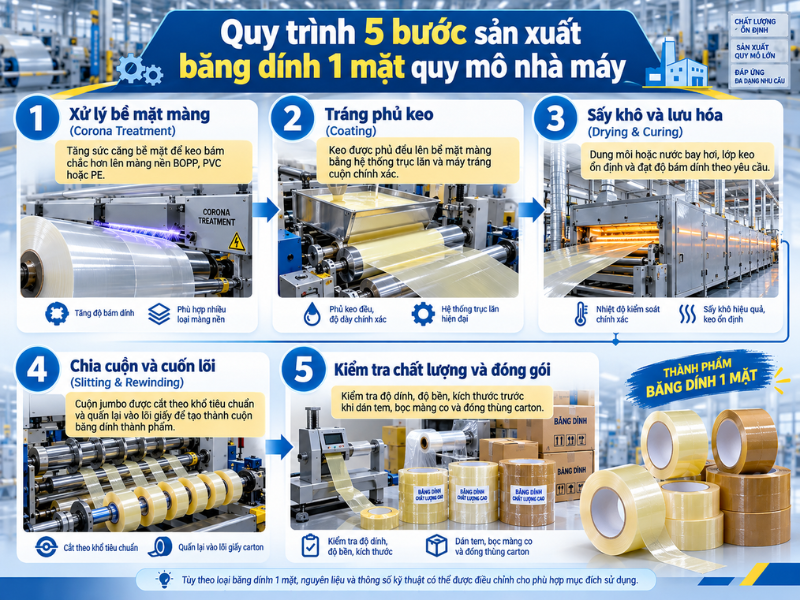
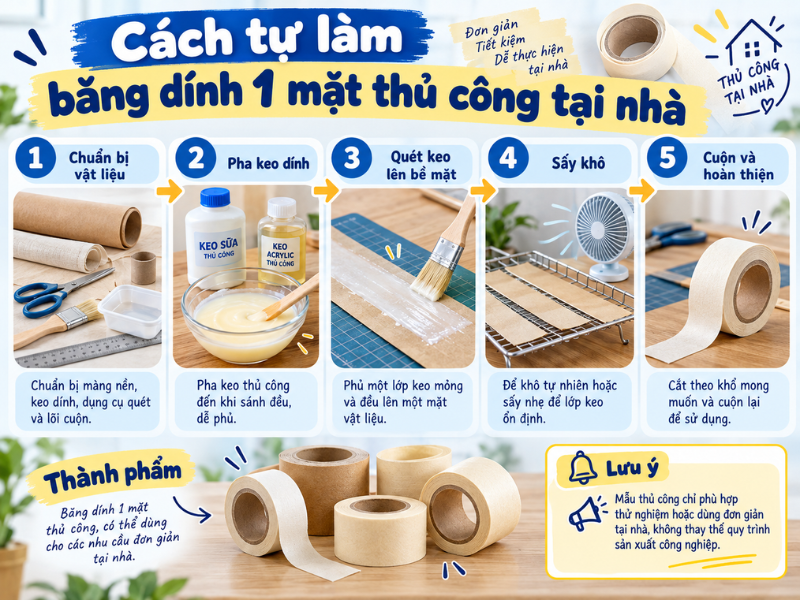
Cách tự làm băng dính 1 mặt thủ công tại nhà (Thí nghiệm đơn giản)
Ngoài quy trình sản xuất công nghiệp, bạn cũng có thể thử cách làm băng dính 1 mặt tại nhà bằng những vật liệu đơn giản như giấy, vải và lớp keo có sẵn. Phương pháp này phù hợp để thực hành, tìm hiểu cấu tạo và nguyên lý kết dính của băng dính.
Nguyên liệu và dụng cụ cần chuẩn bị
- Giấy hoặc vải: Sử dụng giấy kraft, giấy dai hoặc vải cotton mỏng làm lớp nền.
- Keo dính: Ưu tiên màng keo hai mặt dạng tấm hoặc keo dính áp lực (PSA) phù hợp với hoạt động thủ công.
- Kéo, thước kẻ: Dùng để đo và cắt vật liệu theo kích thước mong muốn.
- Tấm lót chống dính: Giấy lót silicone giúp bảo vệ lớp keo trước khi sử dụng.
- Con lăn nhỏ: Hỗ trợ ép lớp keo bám đều lên bề mặt giấy hoặc vải.
Các bước làm băng dính 1 mặt thủ công
Bước 1: Chuẩn bị lớp nền
Cắt giấy hoặc vải thành những dải dài có chiều rộng khoảng 2–5 cm. Đảm bảo bề mặt vật liệu sạch, khô và không có bụi bẩn để lớp keo bám tốt hơn.
Bước 2: Phủ lớp keo dính
Bóc một mặt giấy bảo vệ của màng keo hai mặt, sau đó dán phần keo vừa lộ ra lên dải giấy hoặc vải đã chuẩn bị. Dùng con lăn ép nhẹ để lớp keo bám đều, hạn chế hình thành bọt khí.
Bước 3: Kiểm tra và hoàn thiện
Cắt bỏ phần keo thừa ở hai bên mép để tạo thành dải băng dính có kích thước đồng đều. Giữ nguyên lớp giấy bảo vệ trên mặt keo còn lại để tránh bụi bẩn và hạn chế dính vào các vật dụng khác.
Bước 4: Thử nghiệm khả năng kết dính
Bóc lớp giấy bảo vệ, dán thử băng dính lên giấy, bìa carton hoặc bề mặt nhựa sạch. Dùng tay miết nhẹ và kiểm tra khả năng bám dính, độ chắc chắn của lớp nền cũng như tình trạng bong keo.
Lưu ý khi tự làm băng dính tại nhà
Băng dính thủ công chủ yếu phục vụ mục đích học tập và thử nghiệm, khó đạt độ đồng đều và độ bền như sản phẩm được sản xuất bằng dây chuyền công nghiệp.
Đặc biệt, keo sữa hoặc keo dán giấy thông thường không thể thay thế hoàn toàn keo PSA, bởi chúng thường mất độ dính bề mặt sau khi khô. Vì vậy, nên lựa chọn vật liệu keo có khả năng duy trì độ dính sau khi hoàn thiện để tạo được băng dính 1 mặt có thể sử dụng.
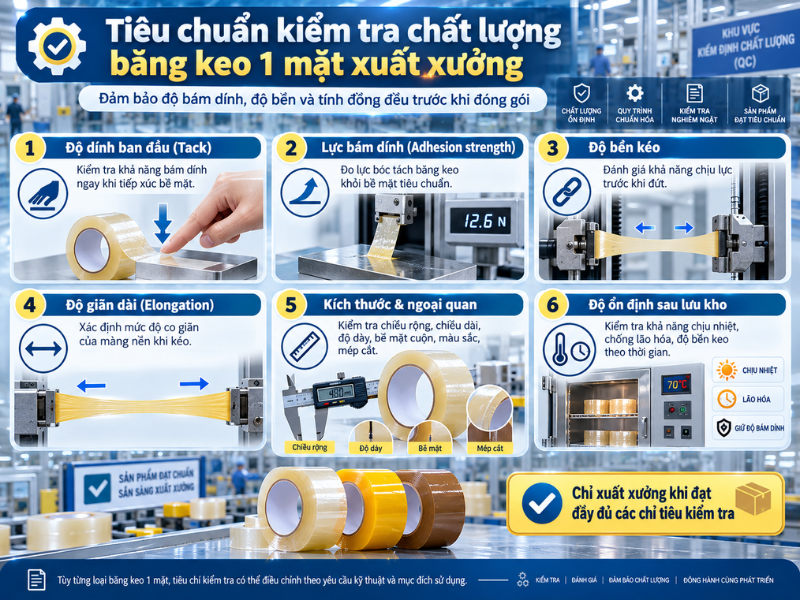
Tiêu chuẩn kiểm tra chất lượng băng keo 1 mặt xuất xưởng
Sau khi hoàn thành quy trình sản xuất, băng dính 1 mặt cần được kiểm tra chất lượng trước khi đóng gói và xuất xưởng. Công đoạn này giúp đánh giá khả năng kết dính, độ bền cơ học và tính ổn định của sản phẩm. Các chỉ tiêu quan trọng bao gồm:
1. Độ dính ban đầu (Tack)
Độ dính ban đầu thể hiện khả năng bám dính nhanh của băng keo khi tiếp xúc với bề mặt dưới lực ép nhỏ. Chỉ số này đặc biệt quan trọng đối với băng dính đóng gói, niêm phong thùng carton và cố định vật dụng.
Nhà sản xuất có thể sử dụng phương pháp Loop Tack theo tiêu chuẩn ASTM D6195 để đánh giá lực dính ban đầu. Kết quả giúp kiểm soát chất lượng keo và phát hiện sự khác biệt giữa các lô sản xuất.
2. Lực bám dính bề mặt (Adhesion Strength)
Lực bám dính thể hiện khả năng duy trì liên kết giữa lớp keo và bề mặt vật liệu khi chịu tác động bóc tách.
Trong sản xuất công nghiệp, chỉ tiêu này thường được kiểm tra bằng phép thử lực bóc (Peel Adhesion) ở góc 90° hoặc 180°, tùy theo phương pháp áp dụng.
Băng dính đạt yêu cầu cần có lực bóc phù hợp với mục đích sử dụng, đồng thời hạn chế hiện tượng bong tróc hoặc tách keo khỏi lớp màng nền.
3. Độ bền kéo (Tensile Strength)
Độ bền kéo là khả năng chịu lực của băng dính trước khi bị đứt. Đây là yếu tố quan trọng đối với các loại băng keo sử dụng trong đóng gói, vận chuyển và cố định hàng hóa.
Quá trình kiểm tra được thực hiện bằng máy thử kéo chuyên dụng. Mẫu băng dính được kéo với tốc độ quy định cho đến khi đứt để xác định lực kéo tối đa.
Băng dính có độ bền kéo phù hợp sẽ hạn chế tình trạng đứt rách trong quá trình sử dụng.
4. Độ giãn dài (Elongation)
Độ giãn dài cho biết mức độ kéo giãn của băng dính trước khi đứt, thường được biểu thị bằng tỷ lệ phần trăm so với chiều dài ban đầu.
Chỉ số này phản ánh khả năng biến dạng của lớp màng nền khi chịu lực kéo. Tuy nhiên, độ giãn dài càng lớn không đồng nghĩa với chất lượng càng tốt, bởi mỗi loại băng dính có yêu cầu kỹ thuật khác nhau.
Độ bền kéo và độ giãn dài có thể được đánh giá theo phương pháp ASTM D3759/D3759M.
Lưu ý: Ngoài bốn chỉ tiêu trên, nhà sản xuất cần kiểm tra độ dày màng, độ đồng đều của lớp keo, chiều rộng và chiều dài cuộn. Các ngưỡng đạt chất lượng phải được xác định theo thông số kỹ thuật của từng sản phẩm, không có một mức chung áp dụng cho tất cả các loại băng dính 1 mặt.
Các lỗi thường gặp khi sản xuất băng dính và cách khắc phục
Trong quá trình sản xuất băng dính 1 mặt, các sự cố về lớp keo, màng nền hoặc thiết bị có thể ảnh hưởng trực tiếp đến chất lượng thành phẩm. Việc xác định đúng nguyên nhân và áp dụng biện pháp khắc phục sẽ giúp nhà sản xuất giảm tỷ lệ hàng lỗi, tiết kiệm nguyên liệu và nâng cao hiệu quả vận hành.
1. Băng dính bị bong keo, độ bám dính kém
Đây là lỗi thường gặp khi lớp keo không bám chắc vào màng nền hoặc băng dính không đạt lực dính yêu cầu trên bề mặt sử dụng.
- Nguyên nhân: Bề mặt màng BOPP chưa được xử lý Corona đúng mức, lớp keo phủ không đồng đều hoặc công thức keo chưa phù hợp.
- Cách khắc phục: Kiểm tra năng lượng bề mặt màng, điều chỉnh hệ thống Corona, kiểm soát lượng keo phủ và thử nghiệm độ bám dính trước khi sản xuất hàng loạt.
2. Lớp keo xuất hiện bọt khí
Bọt khí khiến bề mặt băng dính không đồng đều, ảnh hưởng đến tính thẩm mỹ và có thể làm giảm diện tích tiếp xúc của lớp keo.
- Nguyên nhân: Không khí bị cuốn vào keo trong quá trình khuấy trộn, bơm cấp keo hoặc tráng phủ. Quá trình sấy quá nhanh cũng có thể tạo bọt trong màng keo.
- Cách khắc phục: Điều chỉnh tốc độ khuấy, kiểm tra đường ống cấp keo, thực hiện khử bọt và tối ưu nhiệt độ sấy theo đặc tính nguyên liệu.
3. Lớp keo phủ không đồng đều
Lỗi này thường biểu hiện qua các vệt keo dày mỏng khác nhau, vùng thiếu keo hoặc bề mặt băng dính không đồng nhất.
- Nguyên nhân: Trục tráng keo bị mòn, khe phủ không chính xác, độ nhớt keo không ổn định hoặc tốc độ cấp keo dao động.
- Cách khắc phục: Vệ sinh và hiệu chỉnh máy tráng keo định kỳ, kiểm soát độ nhớt, lưu lượng keo và kiểm tra định lượng lớp phủ trên toàn bộ chiều rộng màng.
4. Băng dính bị nhăn hoặc lệch cuộn
Băng dính xuất hiện nếp nhăn, mép cuộn không thẳng hoặc các lớp màng bị xô lệch trong quá trình thu cuộn Jumbo và phân cuộn.
- Nguyên nhân: Lực căng màng không ổn định, trục dẫn hướng bị lệch hoặc áp lực cuộn không phù hợp.
- Cách khắc phục: Điều chỉnh lực căng theo đường kính cuộn, kiểm tra độ đồng tâm của lõi giấy, căn chỉnh trục dẫn hướng và duy trì tốc độ thu cuộn ổn định.
5. Băng dính bị dính cuộn hoặc tràn keo ở mép
Tình trạng này khiến băng dính khó tháo khỏi cuộn, mép cuộn bị bết dính hoặc lớp keo chuyển sang mặt không mong muốn.
- Nguyên nhân: Lượng keo phủ quá lớn, lớp keo chưa được sấy khô hoàn toàn, lực cuộn quá chặt hoặc đặc tính chống dính của mặt lưng chưa phù hợp.
- Cách khắc phục: Kiểm soát định lượng keo, điều chỉnh thời gian và nhiệt độ sấy, tối ưu lực thu cuộn và kiểm tra khả năng tháo cuộn của thành phẩm.
6. Băng dính bị rách hoặc mép cắt không đều
Sau công đoạn phân cuộn, một số sản phẩm có thể xuất hiện mép cắt răng cưa, chiều rộng không đồng nhất hoặc dễ bị đứt khi kéo.
- Nguyên nhân: Dao cắt bị cùn, lắp đặt sai vị trí, lực căng màng quá lớn hoặc chất lượng màng nền không đạt yêu cầu.
- Cách khắc phục: Thường xuyên kiểm tra và thay thế dao cắt, điều chỉnh lực căng phù hợp, căn chỉnh hệ thống phân cuộn và lựa chọn màng nền đạt tiêu chuẩn kỹ thuật.
Qua những thông tin trên, hy vọng bạn đã hiểu rõ cách làm băng dính 1 mặt cũng như quy trình sản xuất công nghiệp từ khâu lựa chọn nguyên liệu, phủ keo đến cắt cuộn và đóng gói thành phẩm. Mỗi công đoạn đều đóng vai trò quan trọng trong việc đảm bảo độ bám dính, độ bền và chất lượng sản phẩm.
Vệ Sinh Bình Minh mong rằng bài viết đã mang đến những kiến thức hữu ích, giúp bạn hiểu rõ hơn về cấu tạo, nguyên lý sản xuất và cách lựa chọn băng dính một mặt phù hợp với nhu cầu sử dụng.


 Trang chủ
 Phone
 Messenger
 Zalo